El taller de vidrio soplado: hornos, caña, formado y recocido
Qué ocurre con la masa de vidrio desde que sale del crisol hasta que la pieza se enfría lo bastante despacio como para durar.
01 — El calor
Tres hornos que hacen tres trabajos distintos
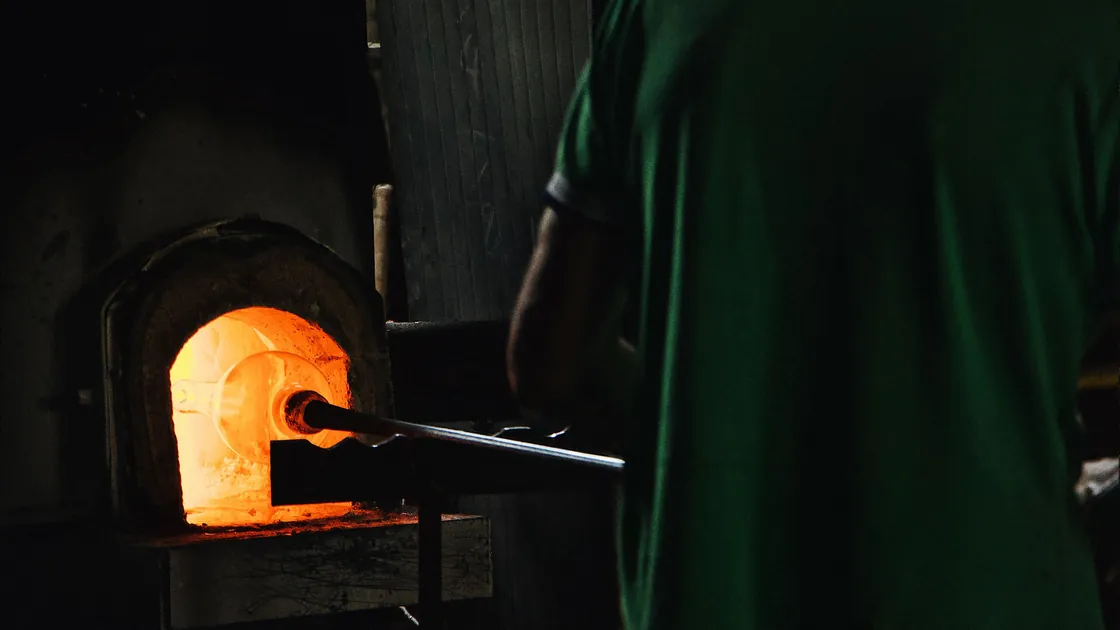
Quien entra por primera vez en un taller de vidrio caliente suele contar un solo horno, el que ruge y deslumbra. En realidad hay tres bocas de calor y cada una resuelve un problema diferente. Confundirlas es la fuente de casi todos los malentendidos sobre el oficio.
El horno de fusión mantiene el vidrio líquido de forma continua. En su interior hay un crisol, o una cuba revestida de refractario, donde la mezcla de sílice, fundentes y estabilizantes se ha convertido en una masa densa y homogénea. La fusión propiamente dicha exige temperaturas altas, del orden de 1300 a 1450 °C según la composición, para que la mezcla reaccione y expulse las burbujas. Después se baja el horno a una temperatura de trabajo más manejable, con frecuencia entre 1050 y 1200 °C, que es la que el vidriero encuentra cada mañana. A esa temperatura la masa tiene la consistencia de una miel espesa: se puede recoger, pero no gotea sin control.
El horno de recalentamiento —conocido en muchos talleres por su nombre inglés, glory hole— no funde nada. Es un cilindro refractario con una sola abertura, calentado por un quemador, cuya única función es devolver calor a una pieza que ya está en la caña. El vidrio pierde plasticidad en segundos al contacto con el aire, así que el ciclo real del trabajo es corto y repetitivo: formar unos instantes, recalentar, volver a formar. La abertura suele ser estrecha para concentrar el calor y para que el operario pueda girar la caña sin exponerse más de lo necesario.
El horno de recocido, o arca, es el más discreto y el que más piezas salva. Trabaja a temperaturas mucho más bajas, en torno a 480–520 °C para un vidrio sódico-cálcico corriente, y su valor no está en el calor sino en el descenso controlado. Una pieza terminada entra ahí caliente y sale, horas o días después, a temperatura ambiente. Lo que sucede en ese intervalo determina si el objeto resistirá el uso o si se abrirá solo semanas más tarde.
02 — La recogida
Recoger la masa en la caña
La caña de soplar es un tubo de acero de un metro y medio aproximadamente, hueco de extremo a extremo, con la punta preparada para que el vidrio se agarre y el otro extremo protegido para la boca. Antes de tocar la masa se calienta la punta: un metal frío rechaza el vidrio y provoca que la recogida se desprenda o se agriete.
La recogida consiste en introducir la caña por la boca del horno, sumergir la punta en la masa y girar continuamente mientras se retira. El giro es lo esencial. Mientras el vidrio esté blando, la gravedad tira de él sin descanso, y solo la rotación constante mantiene la masa centrada alrededor del eje del tubo. Un giro irregular produce una recogida descentrada que arrastrará el error hasta el final de la pieza.
La cantidad se controla por tiempo de inmersión y por número de recogidas. Para una pieza de cierto volumen se recoge en varias tandas: se toma una primera masa, se deja enfriar ligeramente en el mármol o en la copa de madera hasta formar una piel exterior, y sobre esa base se recoge de nuevo. Cada capa añade material sin deformar la anterior.
Las herramientas del banco
El banco del vidriero es un asiento con dos brazos paralelos sobre los que la caña rueda mientras las manos trabajan. Ese gesto de rodar la caña sobre los brazos —constante, casi involuntario después de un tiempo— es la base física de todo lo demás.
- Pinzas de banco: abren, estrechan y perfilan el cuerpo de la pieza mientras gira.
- Mármol o placa de acero: superficie plana para centrar la masa y darle una forma cilíndrica inicial.
- Copa de madera mojada: conforma la masa por vaporización del agua, sin contacto seco directo.
- Tijeras rectas y de diamante: cortan vidrio caliente y recortan sobrantes.
- Papel de periódico húmedo: almohadilla tradicional para modelar a mano protegida.
- Puntel: varilla maciza que sostiene la pieza por la base cuando hay que abrir la boca y separar la caña.
03 — La forma
Soplado en molde y formado libre
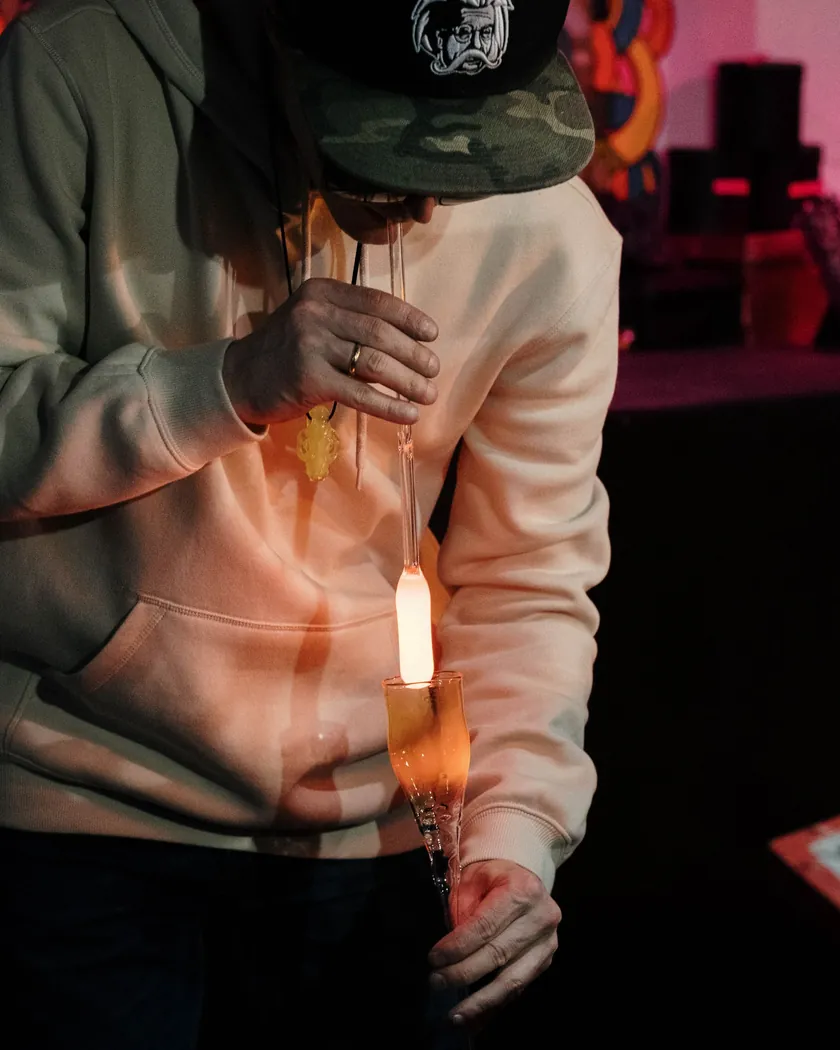
Una vez centrada la masa se hace la burbuja inicial: un soplo corto y contenido que crea una cavidad de aire en el interior. Esa burbuja se conserva y crece durante todo el proceso, y su posición decide el grosor final de las paredes. Si nace descentrada, la pieza tendrá un lado grueso y otro fino, y el defecto será visible al trasluz.
A partir de ahí hay dos caminos. En el soplado en molde la burbuja se introduce en una cavidad de madera húmeda, grafito o metal y se sopla contra sus paredes hasta que la masa copia el perfil interior. Los moldes de madera se mantienen mojados: el agua se evapora al contacto y forma una capa de vapor que impide que el vidrio se pegue y que la madera se queme de golpe. Es el método adecuado cuando se busca repetir una misma forma o un mismo volumen.
En el formado libre no hay molde. La forma se obtiene combinando soplo, giro, gravedad, calor localizado y presión de las herramientas. La pieza puede alargarse dejándola colgar, ensancharse girándola en horizontal, o estrecharse cerrando las pinzas en un punto concreto mientras el resto sigue caliente. El resultado depende de una lectura correcta de la temperatura: el vidrio demasiado caliente se descuelga y pierde la forma, y el vidrio demasiado frío se resiste y puede agrietarse.
La apertura de la boca es la última operación en caliente. La pieza se transfiere de la caña al puntel, se rompe el cuello por choque térmico controlado, se recalienta el borde y se abre girando con las pinzas hasta el diámetro deseado. Cuanto más rápido gira la caña en ese momento, más se abre el borde por fuerza centrífuga.
04 — El color
Óxidos metálicos: por qué el vidrio toma color
El vidrio base es incoloro o ligeramente verdoso por las impurezas de hierro de la arena. El color se obtiene incorporando óxidos metálicos que, disueltos en la masa, absorben parte del espectro visible. No es un pigmento depositado en la superficie: es una alteración de la estructura del propio material.
Las asociaciones clásicas son estables y bien conocidas. El óxido de cobalto da azules profundos en proporciones muy pequeñas. El óxido de cobre puede dar azules verdosos o rojos según el estado de oxidación del horno. El manganeso produce violetas y, en dosis mínimas, se ha usado históricamente para neutralizar el verde del hierro. El hierro mismo aporta verdes y ámbares. El selenio y los compuestos de oro trabajan en la zona de los rosas y los rojos, y son de los más delicados de controlar.
Dos formas de aplicar el color
En los talleres de estudio el color rara vez se funde desde cero. Lo habitual es partir de vidrio de color ya fabricado, en forma de barra o de gránulo, y unirlo a la masa transparente. El gránulo se extiende sobre el mármol, se rueda la masa caliente por encima y el color queda adherido; después se recalienta hasta integrarlo. Con barra se calienta el extremo y se aplica directamente sobre la pieza.
La segunda vía es el overlay: una capa de color envuelve un núcleo transparente, o al revés. Requiere que ambos vidrios tengan coeficientes de dilatación compatibles. Si no lo son, la unión aguantará el formado y fallará durante el enfriamiento, porque las dos capas se contraen a ritmos distintos y generan una tensión permanente en la interfaz.
05 — El enfriamiento
Por qué el recocido decide la resistencia de la pieza
El vidrio conduce el calor mal. Cuando una pieza recién formada se deja enfriar al aire, su superficie pierde temperatura mucho antes que el interior. La capa exterior se contrae y se rigidiza mientras el núcleo, todavía caliente, sigue contrayéndose después. Ese desfase deja el objeto con tensiones internas congeladas en su estructura.
Una pieza con tensión residual puede parecer intacta durante semanas y romperse luego sin causa aparente: al lavarla con agua caliente, al recibir un golpe leve en el borde, o directamente sola sobre una estantería. Las grietas suelen partir de la base o del punto de mayor cambio de grosor, que es donde la tensión se concentra.
El recocido elimina ese problema mediante un ciclo térmico programado. La pieza se mantiene un tiempo por encima del punto de recocido, la temperatura a la que el vidrio todavía tiene suficiente movilidad interna para que las tensiones se relajen. Después se enfría muy despacio a través del intervalo crítico, hasta el punto de deformación, por debajo del cual la estructura ya está fijada y no puede generar tensión nueva. Solo a partir de ahí el enfriamiento puede acelerarse.
Qué determina la duración del ciclo
- El grosor máximo de la pared: es el factor dominante. El tiempo necesario crece con el cuadrado del espesor, de modo que doblar el grosor multiplica el ciclo por cuatro aproximadamente.
- La composición del vidrio: cada formulación tiene su propio punto de recocido y su propio intervalo de enfriamiento.
- La combinación de vidrios distintos: los coeficientes de dilatación incompatibles no se corrigen con un ciclo más largo.
- La geometría: los cambios bruscos de sección y las esquinas interiores acumulan tensión y exigen un descenso más lento.
- La carga del horno: un arca llena se enfría de forma desigual si las piezas bloquean la circulación del aire.
Abrir el arca antes de tiempo por curiosidad es una de las formas más habituales de perder un trabajo entero. El choque térmico de la puerta abierta llega justo cuando la pieza es más vulnerable.
06 — El acabado
Trabajo en frío: cortar, desbastar y pulir
Cuando la pieza sale del arca casi siempre conserva la marca del puntel en la base y, según el método usado, un borde superior irregular. El trabajo en frío corrige esas huellas y da al objeto su acabado definitivo. Todo se hace con abrasivos y agua abundante, nunca en seco: el polvo de vidrio en suspensión es un riesgo respiratorio real y el agua además refrigera la zona de corte.
La secuencia habitual empieza por el corte, con sierra de disco diamantado si hay que eliminar una parte considerable. Sigue el desbaste plano sobre un disco horizontal con grano grueso, que aplana la base o el borde. A partir de ahí se repite la misma operación con granos progresivamente más finos, y cada paso debe borrar por completo las marcas del anterior antes de avanzar. Saltarse un grano es el error clásico: los arañazos profundos quedan bajo el pulido y solo se ven al final, cuando ya no hay forma de corregirlos sin volver atrás.
El pulido final devuelve la transparencia mediante fieltro o corcho con óxido de cerio en suspensión. Existe también el pulido al fuego, que consiste en pasar brevemente el borde por una llama para fundir la superficie: es más rápido, pero introduce calor local en una pieza ya recocida y puede exigir un segundo ciclo de recocido si la zona afectada es amplia.
07 — El taller
Seguridad ante el horno
El vidrio caliente no cambia de color al enfriarse hasta bien pasada la temperatura que quema. Una pieza a 300 °C tiene exactamente el mismo aspecto que una pieza a temperatura ambiente. Esa es la particularidad del oficio y el origen de la mayor parte de los accidentes en taller.
- Tratar como caliente cualquier vidrio o hierro que no se haya visto enfriar personalmente.
- Usar ropa de fibra natural: el algodón se quema, las fibras sintéticas se funden sobre la piel.
- Calzado cerrado de piel, sin aberturas por donde pueda entrar una gota de vidrio.
- Gafas con filtro para infrarrojos al mirar de forma prolongada dentro del horno.
- Nunca tocar el suelo con la mano cerca del banco: los restos caídos conservan el calor mucho tiempo.
- Anunciar en voz alta el desplazamiento con una caña cargada; quien la lleva no siempre puede desviarse.
- Mantener libres los pasillos entre horno de fusión, banco, recalentamiento y arca.
- No introducir nunca materia orgánica ni recipientes cerrados en un horno caliente.
- Ventilación activa: los hornos de combustión producen gases y los óxidos metálicos liberan partículas.
- Agua fría accesible y un plan claro para las quemaduras antes de que ocurra la primera.
Estas indicaciones describen prácticas habituales de taller y no sustituyen la formación presencial ni la normativa de prevención aplicable en cada caso.
08 — Contenidos
Qué se publica en Matodo
Matodo es un proyecto informativo dedicado exclusivamente al vidrio caliente y al funcionamiento de un taller de soplado. Los textos se escriben para lectores que quieren entender el proceso con precisión: personas que han visto una demostración y se han quedado con preguntas, aficionados que empiezan un curso, o simplemente curiosos por un oficio que se explica pocas veces por escrito.
La materia se organiza en torno a las etapas reales del trabajo, en el mismo orden en que ocurren:
- El equipamiento térmico: horno de fusión, horno de recalentamiento y arca de recocido.
- La recogida de masa en la caña y el papel del giro continuo.
- El soplado en molde y el formado libre, con sus herramientas de banco.
- El color mediante óxidos metálicos y la compatibilidad entre vidrios.
- El recocido y su relación directa con la resistencia mecánica de la pieza.
- El trabajo en frío: corte, desbaste por grados y pulido.
- Las prácticas de seguridad propias del entorno de horno.
Los contenidos son de carácter divulgativo y descriptivo. Sirven para comprender qué ocurre y por qué, no como manual de operación de una instalación concreta ni como sustituto de un aprendizaje práctico junto a alguien con experiencia.
09 — Contacto
Escribir al proyecto
Si detectas un error, una imprecisión técnica o quieres proponer un aspecto del oficio que merezca desarrollarse, puedes escribir por correo electrónico. No hay formularios ni registro en el sitio: la única vía de contacto es la dirección de abajo.
Matodo
[email protected]